光沢計の数字だけで、研磨の仕上がりを評価できない3つの理由
一般のお客様へ:洗車キズが「消えた」のか「埋まっただけ」かを見分けたい方は洗車キズは消える?傷消しコーティングと研磨の違いを、コーティングのお店選びで迷っている方はコーティング専門店おすすめの選び方をご覧ください。このページは、施工店・研磨をするプロの方に向けた内容です。
「光沢度が上がりました」と数字を見せて説明した。ところが数か月後、洗車のあとに「傷が戻ってきた」と言われた――。そんな経験はありませんか。
光沢計があれば、自分の磨きを数字で示せる。そう考えて導入を検討している方もいると思います。ところが光沢計が示す光沢度は、研磨で傷を消したかどうかを表す数字ではありません。コンパウンドの油分で傷の溝を埋めるだけでも上がることがあり、磨き跡が残った面のほうが高く出た例もあります。
光沢計の数字だけでは、研磨の仕上がりを正しく評価できません。このページでは、ケヰテック株式会社 金子幸嗣社長の著書『塗膜研磨の科学的アプローチ』に載っている実験をもとに、その理由と、仕上がりを確かめるときの注意をまとめました。プロ向けの研磨講習を行っている当店が、施工店・研磨をするプロの方に向けて書いています。
このページの要点
- 光沢計は、表面で鏡のようにはね返る光の量(正反射)を測る道具です。研磨で傷を消したかどうかを、直接表す数字ではありません。
- 理由1:仕上げ用のコンパウンドを手で塗って拭き上げただけで、光沢度が55.0から74.0に上がりました(しっかり磨き込んだ面は71.2)。
- 理由2:オーロラマークが目で見て分かる面(79.4)が、ダブルアクションで仕上げた面(78.0)より高く出た例があります。
- 理由3:自動車の塗装は光沢が高く、測る角度の選び方に迷います。ペーパー直後から仕上げまでを、同じ条件で比べ続けることも難しくなります。
- 仕上がりは、脱脂してから強い光を当てて確かめます。数字を示すときは、何で・どんな条件で測ったかを添えます。
光沢計が測っているのは「正反射の量」です
光沢計(グロスメーター)は、決まった角度から光を当て、表面で鏡のようにはね返る光(正反射)がどれだけ返ってくるかを測る道具です。日本産業規格の JIS Z 8741(鏡面光沢度―測定方法)では、屈折率1.567のガラスの表面を基準の100として、光沢度を表します。
塗料や製品の光沢をそろえる品質管理などで、広く使われている道具です。問題は道具そのものではなく、研磨の仕上がりの評価に、その数字だけを使うことにあります。
金子社長は著書の中で、鏡面光沢は面の物理的な状態で結果が決まるのに対して、人が感じるツヤや光沢感は、表面の状態だけで決まるものではないと書いています。人が見ているツヤの深さや、バフ目・白ボケが消えたかどうかは、はね返る光の量だけでは決まりません。
光沢計の数字だけで評価できない3つの理由
研磨は、いまある傷を、それより少しだけ浅い傷に置き換えることを段階的にくり返し、目で見えないほど細かくして表面を整える作業です。光沢計の数字だけで研磨を評価すると、この「置き換え」がどこまで進んだかを取り違えることがあります。理由は3つあります。
理由1 溝を埋めるだけで、光沢度が上がることがあります
コンパウンドに含まれる油分(パラフィンやシリコーンなど)や、ワックス・コーティングの被膜は、残った傷の溝を一時的に埋めて、表面をなめらかに見せます。光沢計は、この「埋めて出たツヤ」と「磨いて出したツヤ」を区別できません。著書には、それを数字で示した実験が載っています。
| 面の状態 | 光沢度(20°) |
|---|---|
| ウールバフと細目のコンパウンドで磨き、脱脂した面(白っぽくぼやけている) | 55.0 |
| その面に、仕上げ用の超微粒子コンパウンドを手で塗って拭き上げただけの面 | 74.0 |
| スポンジバフと超微粒子コンパウンドでしっかり磨き込み、脱脂した面 | 71.2 |
出典:金子幸嗣『塗膜研磨の科学的アプローチ』PART2 p.87–88(表6・表7)。黒のソリッド塗装に耐スリ傷性クリヤーを塗ったテストパネル。20°鏡面光沢度、20か所の平均。
コンパウンドを塗って拭き上げただけの面が、しっかり磨き込んだ面より高い数字になりました。光沢度が上がったことは、傷を磨いて消した証拠になりません。
理由2 磨き跡が残った面のほうが、高く出ることがあります
同じ本には、黒い塗装のボンネットで測った例も載っています。
| 面の状態 | 光沢度(20°) |
|---|---|
| 磨く前の塗装 | 77.57 |
| シングル回転のポリッシャーと超微粒子コンパウンドで仕上げた面(オーロラマークが目で見て分かる) | 79.4 |
| ダブルアクション(ランダムアクション)のポリッシャーと超微粒子コンパウンドで仕上げた面(オーロラマークが出ていない) | 78.0 |
出典:同書 PART1 p.18(表1・表3)・p.26(注6)。溶剤系1液型の黒のベースコートに耐スリ傷性クリヤーを塗ったボンネット。脱脂後、20°鏡面光沢度、20か所の平均。
オーロラマークが目で見て分かる面が、磨く前の塗装やダブルアクションで仕上げた面より高い数字になりました。著者は、測定の誤差なのか、鏡面光沢の性質によるものなのかは、さらに実験して確かめる必要があると慎重に添えています。それでも、光沢度が高いことが、磨き跡が少ないことを意味するとは限らないことは、この例からも分かります。
理由3 自動車の塗装は光沢が高く、同じ条件で比べ続けにくい
光沢計は、光を当てる角度を決めて測ります。JIS Z 8741 では60°などの角度が定められていますが、自動車の塗装は光沢が高く、60°で測ると100を超えてしまうことがあります。著者の実験では、このため20°で測っています。どの角度で測るかで数字の意味が変わるため、角度の選び方から迷うことになります。
さらに著者は、ペーパーで研いだ直後の粗い面と、スポンジバフで仕上げた面とは、同じ角度の光沢度では比べにくく、どちらかが正しい値を示さないことがあると書いています。研磨の途中から仕上げまでを、ひとつの物差しで追いかけるのが難しいのです。
仕上がりは、脱脂してから光を当てて確かめます
油分で溝が埋まった状態では、傷は目でも見えにくくなります。施工直後はきれいに見えても、数か月後、日光や水銀灯の下でギラついて見えてくる場合があります。当店では、次のように仕上がりを確かめています。
- 太陽光に近い明るさの照明を当てる。高輝度の照明(通称デビルビーム)を使い、塗装面の傷を細かく確かめながら研磨を進めます。
- IPA(イソプロピルアルコール)でコンパウンドの油分を取る。油分を取り除いてから、傷が残っていないかを見ます。
- 最後に、温水の手洗い洗車で油分を落とす。油分を落とした本来の塗装面を確かめてから、コーティング剤を塗ります。
※ IPA は燃えやすい液体です。火の気のない、風通しのよい場所で使い、手袋をして扱ってください。
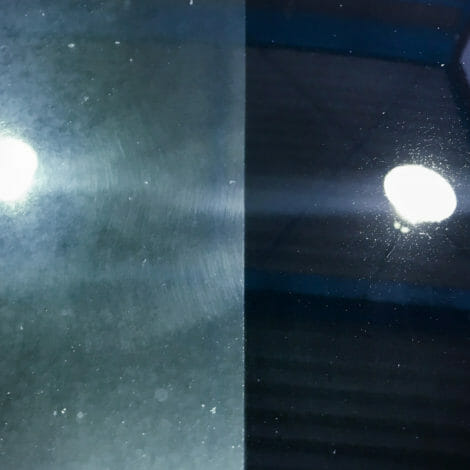
光沢計を使う場合も、脱脂したあとに測り、強い光で目視した結果と合わせて判断してください。数字だけで「仕上がった」と決めないことが大切です。
お客様に数字を見せるときに、気をつけたいこと
- 「光沢度◯%アップ」を、傷を消した証拠として伝えない。油分や被膜で溝を埋めるだけでも、光沢度が上がることがあります。
- 何で・どんな条件で測ったかを添える。脱脂してから測ったか、どの角度で、どこを測ったか。条件がそろっていない数字は、比べる意味を持ちません。
- 埋まっただけの傷は、また見えてくることがあると伝える。洗車や時間の経過で油分や被膜が落ちると、日光の下で見えてくることがあります。
数字は、説明に説得力を持たせてくれます。だからこそ、数字の意味と限界まで説明できることが、お客様の信頼につながります。
日本コーティング協会は、光沢計ではなく測色計で確かめる評価方式をつくりました
研磨の仕上がりを確かめるため、日本コーティング協会は、光沢計ではなく測色計を使い、艶の違いを「色の変化」としてとらえる評価方式をつくりました。これは日本コーティング協会が、ケヰテック株式会社 金子社長のご協力のもと確立した、世界初・業界初の評価方式です(艶を測色計で測る考え方は金子社長の発案で、金子社長の資料では、2017年6月から業界誌「月刊BSR(月刊ボデーショップレポート)」で発表するまで、ほかに試みられた例はない技術とされています)。
なぜ光沢計ではなく測色計なのか、その原理と、他の方法との比較や注意点は、協会の専門講習(座学・実技)で扱われています。このページでは、公開されている書籍の実験から、光沢計の数字だけでは足りない理由をまとめました。測り方の手順・条件・判定の基準は、方式の一部だけが独り歩きしないよう、ここには書いていません。評価方式を自店に取り入れたい方は、日本コーティング協会「測色計を用いた評価方式の導入」をご覧のうえ、協会にご相談ください。
当店は日本コーティング協会の会員で、2016年から艶を数字で確かめてきました。研磨検証プログラムの開催店として、同業の方に向けた研磨検証会を開いています。当店には、日本コーティング協会の指導資格「教務SGM技能監督官」を持つ講師が在籍しています。
自分の研磨を、条件をそろえて数字で確かめたい方へ
光沢計の数字と見た目が合わない。脱脂すると、消したはずのバフ目が出てくる。そんなときは、ご自身の磨きを、条件をそろえた場で一度測ってみてください。当店は、そのための場を2つ用意しています。
ご自身の磨きが、いまどの位置にあるのかを、条件をそろえた場で測色計を使って数値化します。資格も所属も問いません。熊本・名古屋のほか、出張での開催にも対応します。講習に進まれる場合は、受講料から110,000円を差し引きます。
理論と手を、数値で結び直す講習です。カリキュラムは固定ではなく、事前のヒアリングで必要なところから組み立てます。国産車中心の方は標準コース(3日間)、輸入車や自己修復クリヤーを日常的に扱う方はTopProコース(4日間〜)が土台になります。
よくあるご質問
光沢計は、研磨の現場では使えませんか。
使えないわけではありません。ただし光沢度は、正反射の量を表す数字です。傷を磨いて消したかどうかを直接表すものではないので、脱脂してから測り、強い光での目視と合わせて判断してください。数字だけで仕上がりを決めないことが大切です。
光沢度が100を超えるのはなぜですか。
光沢度は、基準にしたガラスの表面(屈折率1.567)を100として比べた数字です(JIS Z 8741)。自動車の塗装のように光沢の高い面では、60°で測ると100を超えることがあります。上の実験では、このため20°で測っています。
施工直後に光沢度を測って、お客様に見せてもいいですか。
見せる場合は、コンパウンドの油分を取って(脱脂して)から測ったか、何で・どの角度で測ったかを添えてください。油分が残った状態では、溝が埋まって数字が高く出ることがあります。「光沢度が上がった=傷が消えた」と受け取られない伝え方をおすすめします。
オーロラマークやバフ目は、光沢計で見つけられますか。
光沢度だけでは見分けられないことがあります。上の例では、オーロラマークが目で見て分かる面のほうが、ダブルアクションで仕上げた面より高い数字になりました。脱脂したうえで強い光を当て、角度を変えて目で確かめてください。
測色計の評価方式の手順を教えてもらえますか。
手順・条件・判定の基準は、方式の一部だけが独り歩きしないよう公開していません。評価方式の導入は、日本コーティング協会にご相談ください。当店の研磨検証会では、条件をそろえた場で、ご自身の研磨を数値で確かめていただけます。
測色計を買えば、自分で評価できますか。
機材は手に入ります。ただ、数値は「誰が磨いたか」と「どう測ったか」で簡単にぶれます。条件がそろっていない数値は、比べる意味を持ちません。まずは条件をそろえた場で、ご自身の研磨を測ってみてください。
まず、いまの状況を聞かせてください
「光沢計の数字と見た目が合わない」「脱脂するとバフ目が出てくる」――そのままの言葉で構いません。「光沢計の件」の一行でも受け付けます。
扱う車種の構成(国産中心/輸入車あり)、お使いのポリッシャー、いま気になっていることを添えていただけると、その場でご案内できます。
24時間送信可(返信は営業時間内)。写真を送っての相談もできます。
平日10:00〜19:00/土9:00〜19:00/日祝9:00〜17:00
講習会場:車のお手入れ専門店 エコスタイル熊本(運営:株式会社 and CLEA)/〒861-8034 熊本県熊本市東区八反田1丁目3-78。出張での開催にも対応します。
次に読むページ
工程を必要最小限に絞るための考え方です。結果を確かめる手順もこちらに書いています。
3級・2級・1級で見られているものと、実技で点を落としやすいところをまとめています。
一般のお客様向けの解説:洗車キズは消える?傷消しコーティングと研磨の違い | コーティング専門店おすすめの選び方
このページの実験の数字は、ケヰテック株式会社 金子幸嗣社長の著書『塗膜研磨の科学的アプローチ ― 磨き作業の哲学的思考』(株式会社プロトリオス/2022年9月/ISBN 978-4-9907550-4-1)から引いています。書店で入手でき、どなたでも内容を確認できます。
プロ向け研磨講習の全体像 | 研磨検証会 | 標準コース(3日間) | TopProコース(4日間〜) | バフとコンパウンドの組み合わせ | カーコーティングで起業する方へ | コーティング技能検定
測色計を用いた評価方式について
この評価方式は日本コーティング協会が、月刊BSRに連載された、「研磨した塗面のツヤを測色する」(ケヰテック株式会社金子代表投稿)の内容に基づき、金子代表立会いのもとご協力いただき、更に工夫を重ね出来上がった評価方式になります。
日本コーティング協会は、お客様にワンランク上のコーティング・サービスを提供するとともに、優れたコーティング技術の存在を一般に広く知らしめることで、お客様の満足度向上と業界のボトムアップを図ることが目的で活動しております、従いまして、興味がある方は、必ず当協会にお声をお掛けください。
評価方法のみを真似ることではなく、なぜ、ツヤが測色できるのか?、ツヤの色による数値化が必要なのか?、それの根拠、他の方法との比較や優劣、注意点など、を丁寧に説明して、話し合うことが出来ます。
※当店は一般社団法人 日本コーティング協会の会員です。本ページは当店が研磨をするプロの方に向けて書いた解説と、当店が実施する検証会・講習のご案内であり、協会が個別の店舗や事業者の優劣を認定・推奨するものではありません。